ABS+PC 合金件做真空电镀,同一副模具、同一套参数,这批附着牢、那批掉膜发黄,问题往往出在回料和水口料的比例上。本文讲清回料比例如何影响镀膜附着与外观,基材批次怎么管控,并说明惠州市金博真空镀膜在 ABS+PC 塑胶真空电镀上的做法。
真空电镀的附着力很大程度取决于底漆对基材的溶胀与咬合。ABS 里的丁二烯相容易被底漆适度溶蚀,咬合面大;PC 成分则偏惰性,比例升高后底漆附着的难度随之上升。ABS+PC 合金的比例不同,底漆配方就需要调整。回料的加入让情况更复杂:经过热历史的 ABS 丁二烯相会部分老化,表面状态与纯新料不一致,同一底漆喷上去咬合程度不同,附着表现自然波动。此外回料带来的杂质点在镀膜后表现为麻点和黑点,外观件尤其明显。这就是为什么基材批次管理是塑胶真空电镀的第一道关。
1. 加回料不告知镀膜厂。注塑厂为降成本掺回料,镀膜厂按新料的底漆配方生产,附着下降后两边互相排查,浪费大量时间。基材状态变化必须同步给镀膜方。
2. 中途更换原料牌号。不同牌号的 ABS+PC 流动性和相容性有差异,表面微观状态不同,换牌号等于换了基材,底漆配方要重新验证,不能沿用。
3. 打样与量产基材不同源。打样用新料、量产掺回料,签样后量产必然对不上。送样打样时就要声明基材构成,量产保持一致。
4. 只看外观不看附着数据。有的批次肉眼看着没问题,附着其实已在临界线上,出货后环境变化才暴露。批批做百格测试才能把问题挡在厂内。
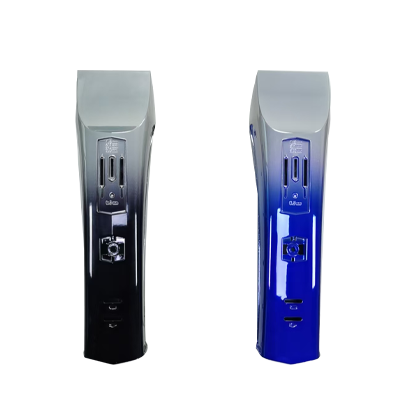
3C 数码外壳:外观要求高,建议新料比例锁定、牌号单一来源,基材入厂按批留样。日化美妆包装:瓶盖膏盒高亮面多,回料带来的黑点麻点直接判退,建议外观面用纯新料、内面可放宽。小家电外壳:量大成本敏感,允许一定回料比例,但要固定比例并经试镀验证,不要逐批浮动。汽车内饰件:对耐候与附着有明确测试要求,基材牌号、批次都要登记,换料需重新走试镀与首件确认。
基材留样:每批注塑件留样封存,出现异常可回溯到批次。回料比例:外观面建议纯新料,最多不超过约定比例并经试镀确认。底漆膜厚:一般 8~15 微米区间,按基材与外观等级定档。附着测试:百格 0 级为合格线,基材批次变更时加测。醇擦测试:酒精往返 100 次以上不失光不露底。高温放置:60~70 度环境放置数小时后复测附着与外观,验证底漆与基材匹配稳定性。
一是原料价格波动让回料更普遍。降成本压力下掺回料越来越常见,基材信息透明化正在成为镀膜合作的必备条款。二是测试口径越来越细。终端品牌方对附着、醇擦、高温复测的要求写进了验收标准,倒逼基材与镀膜两边都要留数据。三是就近协同的权重上升。注塑与镀膜距离近,基材批次出了问题能当天送样试镀验证,这种响应速度正在影响供应链选择。
案例一:深圳一家小家电代工厂的批量掉膜问题。客户外壳注塑中途换了一个 ABS+PC 牌号,沿用原底漆配方后镀件百格附着力降到临界,部分批次醇擦后边缘露底。金博排查时先对基材做留样比对,确认是换牌号导致表面状态变化,随后针对新牌号调整底漆配方并重新试镀,首件百格与醇擦全过再转批量。之后客户把"换料需通知并重新验证"写进了流程。
案例二:东莞某美妆包装厂的膏盒黑点问题。客户为降成本在膏盒料里掺了回料,镀膜后高亮面出现散布黑点,整批被判退。金博来样评估后建议外观面改用纯新料、内面保留原比例,并对新料基材固化底漆膜厚与镀膜参数,小样试镀确认黑点消除后转批量,同时约定每批留样。后续批次外观稳定,退货不再发生。
金博真空镀膜把基材评估放在工艺链最前端,来样先确认 ABS、ABS+PC、PC 的比例与批次状态,底漆配方按基材定档而不是一套配方通吃。试镀、百格、醇擦、高温复测在厂内闭环完成,数据随批次留档可追溯。工厂位于惠州惠东,近深圳、东莞注塑产业带,基材批次异常可以当天送样验证,工程师一对一对样,换料换批的验证周期压得很短。
基材问题不过夜。近产业带的位置让送样验证当天可完成,换料风险早暴露。配方按基材定档。不同牌号、不同比例各有对应底漆方案,不拿一套配方硬套所有基材。数据全程留痕。从试镀到量产批批有附着与外观记录,客户验收有据可查。
Q1:ABS+PC 件一定比纯 ABS 难镀吗?
A:PC 比例高会提升底漆附着难度,但配方匹配到位后两者都能稳定量产,关键在按基材调整。
Q2:回料件是不是完全不能镀?
A:不是。固定比例、试镀验证、外观等级放宽的场合可以使用,怕的是比例浮动且不告知。
Q3:换原料牌号后必须重新打样吗?
A:建议重新试镀并做附着测试,成本远低于整批返工。
Q4:基材留样要保留多久?
A:至少覆盖出货与终端使用反馈周期,具体可与镀膜厂按订单约定。
惠州市金博真空镀膜有限公司
电话:何小姐13480571152
网址:https://www.jinbozkdd.com/
地址:惠东县大岭街道惠东大道钱石岭