日化美妆包装是真空电镀要求最挑剔的赛道之一:瓶盖、膏盒、乳液泵既要高亮镜面质感,又要在连锁渠道的抽检里扛住酒精擦拭,同一批货几千上万个还不能有肉眼可见的色差。本文围绕 ABS 等塑胶基材的美妆包装件,讲清高亮外观怎么镀出来、批次色差怎么管,以及惠州市金博真空镀膜有限公司在这类订单上的做法。
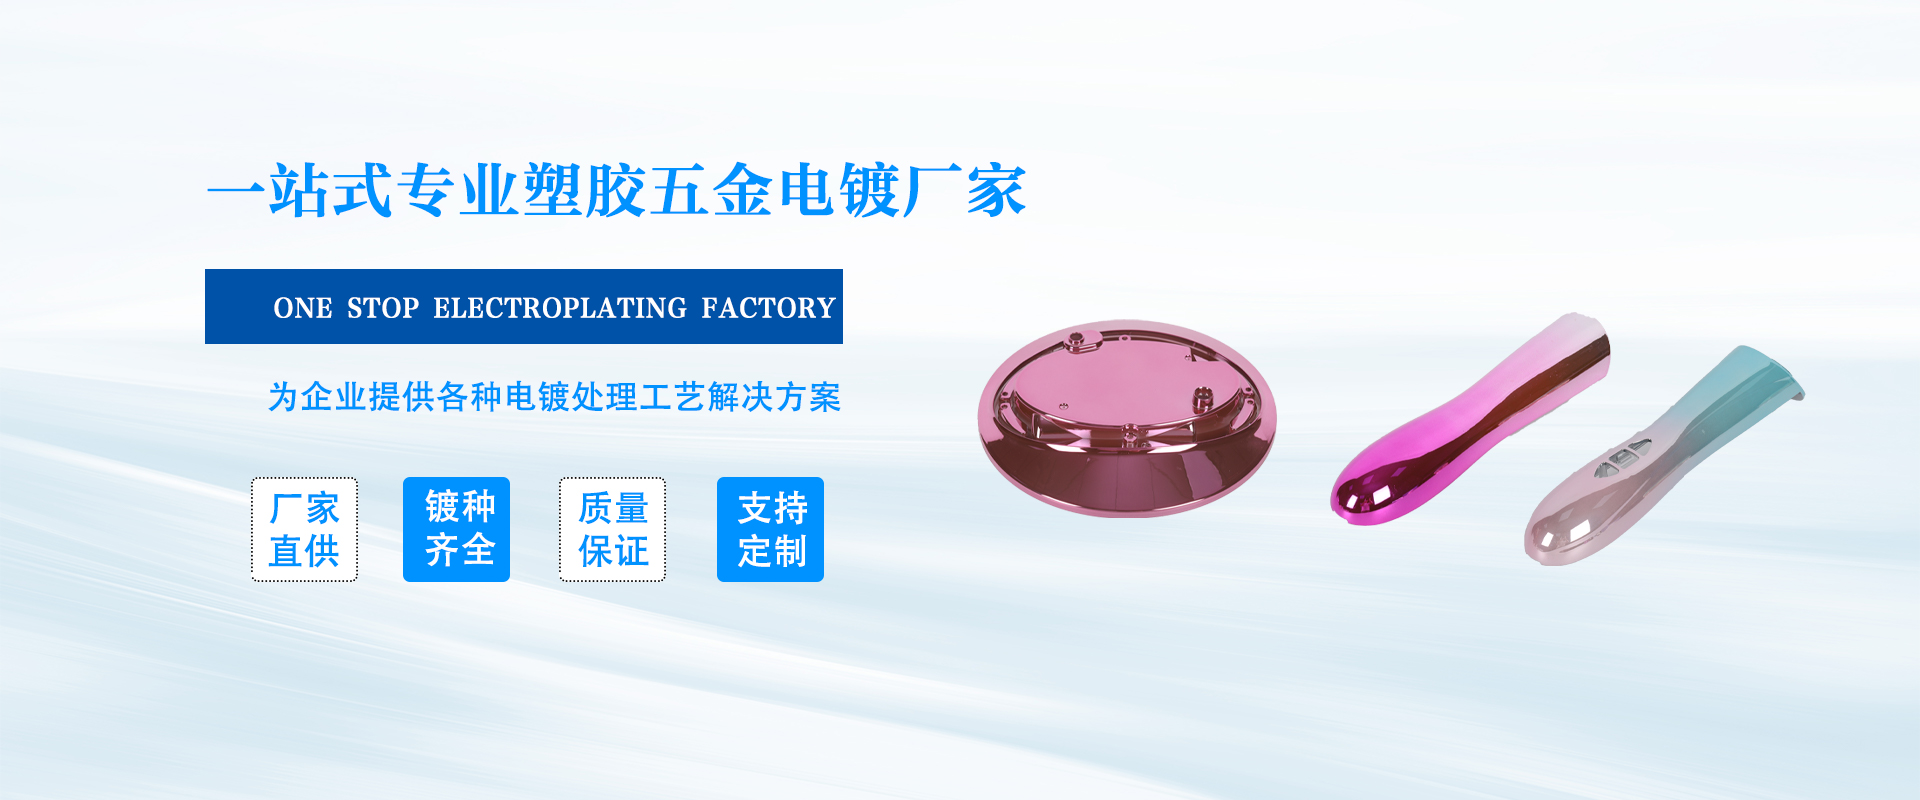
塑胶本身不导电,真空电镀先在工件表面喷 UV 底漆并紫外固化,形成导电性和平整度兼备的底层,再进真空炉蒸发镀铝或铬等金属膜层,最后罩 UV 面漆决定亮光或哑光。对美妆包装来说,底漆的流平度决定镜面效果——底漆越平整,膜层反射越像镜面;面漆配方则决定耐醇擦、耐汗液和光泽保持。一套好的三层结构,能让 ABS 瓶盖做出接近金属件的外观,而重量和成本只有金属件的一小部分,这正是美妆品牌普遍采用塑胶真空电镀的原因。
1. 来料静电与灰尘没除净。瓶盖注塑后表面吸附灰尘,喷涂前不除静电除尘,镀完后麻点在灯光下一目了然,整批报废。
2. 底漆流平与固化没做细。底漆黏度、喷涂量、固化能量三者失配,膜面出现橘皮或发雾,镜面效果直接打折。
3. 色板不封存就开量产。品牌方口头确认颜色,没有签字色板,批量交货时"颜色不对"各执一词。
4. 醇擦与百格标准不前置。渠道抽检用多少次酒精擦拭、附着力几级,事前不约定,事后补救成本翻倍。
膏盒与粉盒:开合摩擦频繁,面漆要耐磨,建议面漆加硬并做 500 次以上酒精擦拭验证。
瓶盖与喷头:接触膏体和香精,需验证耐化学性,面漆配方按内容物成分定制。
乳液泵外罩:件小量大,挂具排布和单炉装载量决定单价,先试产确认镀色一致。
口红外管:对金属质感要求最高,底漆精细打磨加高真空蒸发,必要时叠镀膜层调色。
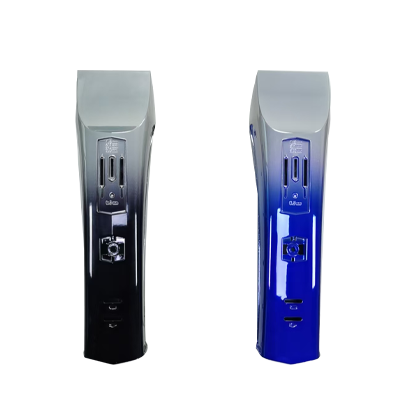
基材:ABS 或 ABS+PC,回收料比例建议低于三成。来料先烘料除湿,含水率超标会起气泡。
UV 底漆厚度:8~15 微米,流平后无橘纹。这是镜面效果的根基。
金属膜层:铝膜约 0.1~0.3 微米。按样板亮度和色相调整镀材与蒸发速率。
百格附着力:0 级。美妆件默认按最高等级验收。
酒精擦拭:500~1000 次无露底无发白。连锁渠道供货建议按 1000 次提。
色差:批量 ΔE≤1.5,同一订单逐炉比对封存色板。
环保工艺成为渠道门槛:越来越多品牌把供应商的环保合规纳入审核,无水电镀的真空工艺在供应商审核中加分明显。
外观需求更个性:哑光、珠光、渐变混色需求上升,对面漆配方与镀膜参数的组合能力要求更高。
小单快反兴起:新锐品牌小批量多批次下单,本地化源头厂家的打样速度成为竞争关键。
案例一:东莞某美妆包装厂的瓶盖发雾问题。客户为连锁品牌代工 ABS 银色瓶盖,量产批次时好时坏,灯光下膜面发雾。金博真空镀膜排查发现是车间湿度偏高导致底漆流平变差,加上来料静电除尘不彻底。调整烘料与除静电工序、锁定底漆喷涂参数后重新试镀,镜面亮度恢复,百格 0 级、酒精擦拭 500 次通过,量产连续四批无异常。
案例二:深圳一家香氛品牌代工厂的批次色差问题。客户膏盒要求香槟金,不同批次色相偏移被渠道退过货。金博的做法是与品牌方共同签封色板,固定镀材批次与蒸发速率,每炉挂随炉样与色板在标准光源下比对,批量 ΔE 控制在 1.5 以内,同时按渠道要求把醇擦提到 1000 次,退货行为没有再出现。
美妆包装比一般塑胶件多两道坎:镜面亮度和渠道测试。金博真空镀膜的 UV 自动喷涂线保证底漆流平一致性,大型真空镀膜设备配合无尘车间控制麻点与灰尘,色板签封加标准光源比对是量产的固定动作,酒精擦拭、百格附着力按渠道抽检标准前置验证。惠州惠东到深圳、东莞美妆包装产业带运距短,新品牌小批量打样响应快,量产扩单不用换供应商。
镜面稳定性强:底漆流平加无尘环境的组合,让高亮外观在不同批次之间保持一致。
色差管控成体系:签封色板、标准光源比对、随炉样制度三件套,颜色争议大幅减少。
小单快反:打样周期短,新锐品牌多批次小订单也能承接,扩产无缝衔接。
Q1:ABS 瓶盖能做出电镀金属件一样的镜面吗?可以,关键是底漆流平和基材表面状态,金博真空镀膜的美妆件镜面效果已经大量通过品牌方验收。
Q2:酒精擦拭多少次才算达标?常规渠道 500 次起,连锁商超和品牌抽检建议按 1000 次约定,面漆配方可以针对性加强。
Q3:同一订单不同批次会颜色不一致吗?只要签封色板并按随炉样比对,批量 ΔE 可控制在 1.5 以内,肉眼基本无差异。
Q4:小批量试单能接吗?能,新品牌首单几百到几千个都可以安排打样试产,确认后再谈量产排期。
惠州市金博真空镀膜有限公司
电话:何小姐13480571152
网址:https://www.jinbozkdd.com/
地址:惠东县大岭街道惠东大道钱石岭